11 Nov 2026
Erfahren Sie, wie Druck-, Vakuum- und Dichtheitsprüfungen an Transformatorenkesseln durchgeführt werden. Entdecken Sie Prüfverfahren, Abnahmekriterien, Schweißnahtprüfungen und Qualitätsdokumentation.
Ein praxisorientierter Leitfaden zu Prüfverfahren, Inspektionsplanung, Abnahmekriterien, Dokumentation und Qualitätssicherung bei Lieferanten.
Die Prüfung von Transformatorenkesseln bestätigt, dass ein gefertigtes Stahlgehäuse für den vorgesehenen Einsatz sowie für die Montage- und Ölverarbeitungsprozesse des Transformatorenherstellers geeignet ist. Ein Kessel muss die Isolierflüssigkeit aufnehmen, den aktiven Teil und das Zubehör tragen, den festgelegten mechanischen Belastungen standhalten und seine Maßgenauigkeit bewahren. Die Prüfung ist daher kein einzelner Arbeitsschritt am Ende der Fertigung: Sie beginnt mit den Konstruktionsanforderungen und setzt sich über Materialprüfung, Fertigung, Tests, Beschichtung und Freigabe fort.
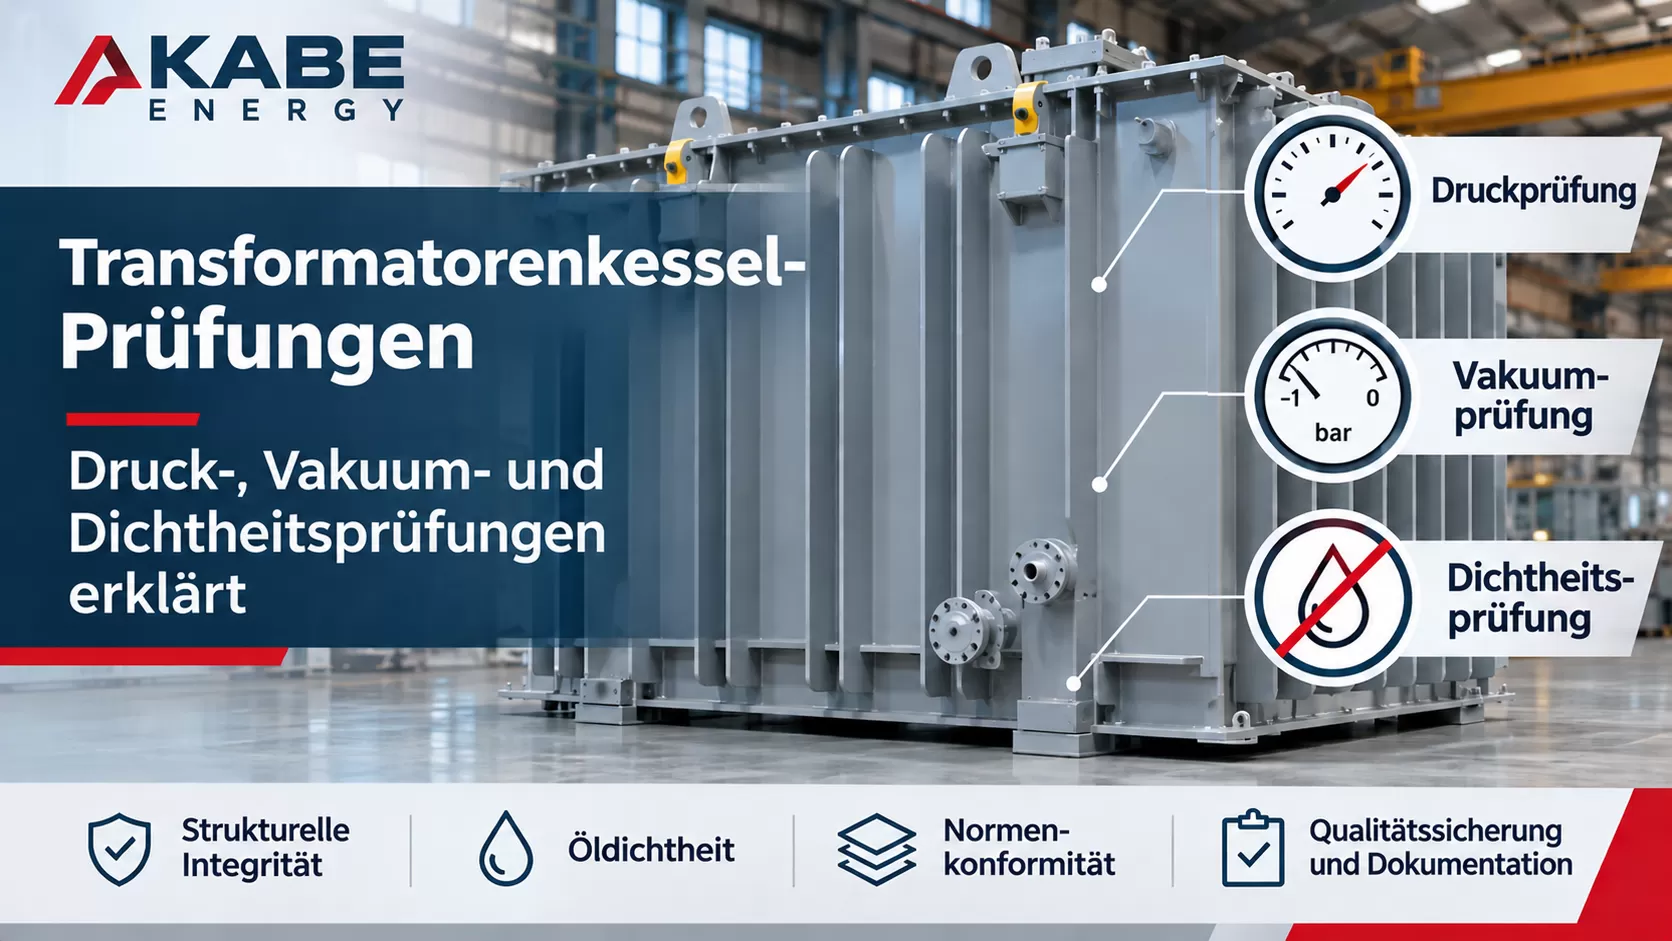
Druck-, Vakuum- und Dichtheitsprüfungen beantworten miteinander verbundene, aber unterschiedliche Fragen. Eine Überdruckprüfung untersucht den Kessel unter einer nach außen wirkenden Belastung. Eine Vakuumprüfung bewertet seinen Widerstand gegen äußeren Druck und mögliche Beulbeanspruchung. Eine Dichtheitsprüfung sucht nach unbeabsichtigten Flüssigkeits- oder Gaswegen an Schweißnähten, Verbindungen und Anschlüssen. Keine dieser Prüfungen ersetzt vollständig die anderen.
Ölleckagen können den Bestand an Isolierflüssigkeit verringern, Wege für Verunreinigungen schaffen und Umwelt- sowie Wartungsprobleme verursachen. Übermäßige Verformungen können Dichtungen, die Ausrichtung des Deckels, Schnittstellen für Zubehör oder den Bauraum des aktiven Teils beeinträchtigen. Fehler lassen sich nach der Oberflächenbeschichtung, dem Versand oder der Montage des Transformators häufig nur schwierig und kostenintensiv beheben.
Ein kontrollierter Prüf- und Inspektionsplan (ITP) legt fest, welche Merkmale geprüft werden, wann die Prüfungen stattfinden, wer daran teilnimmt und welche Dokumente die Konformität belegen. Der Plan sollte vor Fertigungsbeginn abgestimmt werden, insbesondere wenn der Käufer Haltepunkte für Inspektionen oder die Anwesenheit einer unabhängigen Prüfstelle verlangt.
Bei einer Überdruckprüfung wird der montierte Kessel einem festgelegten Innendruck ausgesetzt. Dadurch können Leckagen an Nähten, Flanschen und Anschlüssen sowie unzulässige Verformungen unter Prüflast erkannt werden. Druckniveau, Prüfmedium, Dauer, Messgeräte und Abnahmekriterien müssen der freigegebenen Projektspezifikation und Prüfanweisung entnommen werden – nicht einem universellen Wert, der ungeachtet unterschiedlicher Transformatorenkonstruktionen übernommen wird.
Zunächst wird bestätigt, dass die Kesselkonfiguration und temporären Verschlüsse der Prüfanweisung entsprechen. Anschlüsse werden kontrolliert, die Kalibrierung der Messgeräte wird überprüft, ein Sicherheitsbereich wird eingerichtet und der Druck wird stufenweise und kontrolliert aufgebaut. Nach Erreichen des festgelegten Prüfz ustands werden Druck und Konstruktion für die vorgeschriebene Dauer überwacht. Die definierten Leckagebereiche werden mit dem freigegebenen Verfahren geprüft. Anschließend wird der Druck sicher abgebaut und das Ergebnis dokumentiert.
Bei Verwendung von Druckgas stellt die gespeicherte Energie eine erhebliche Gefahr dar. Die Prüfung erfordert geeignete Druckgrenzen, ausreichende Sicherungen, einen Überdruckschutz und geschultes Personal. Die konkreten Sicherheitsmaßnahmen müssen in der freigegebenen Betriebsanweisung der Anlage festgelegt sein.
Die Annahmeentscheidung richtet sich nach den Projektkriterien. Üblicherweise dürfen keine unzulässigen Leckagen oder bleibenden Verformungen auftreten, und die Prüfaufzeichnungen müssen vollständig und zufriedenstellend sein. Eine Druckänderung allein beweist nicht zwangsläufig eine Leckage, da Temperatur, Gasverhalten und Messunsicherheiten die Messwerte beeinflussen können.
Vakuumbedingungen können beim Befüllen mit Transformatorenöl, bei der Entgasung oder bei anderen Fertigungsvorgängen auftreten. Wird der Druck im Kesselinneren abgesenkt, wirken die Kesselwände und der Deckel einer resultierenden äußeren Druckbelastung entgegen. Große ebene Bleche, nicht versteifte Bereiche und lokale Öffnungen können beulgefährdet sein, selbst wenn derselbe Kessel einem positiven Innendruck standhält.
Eine Vakuumprüfung ist nur dann geeignet, wenn der Kessel für die erforderlichen Vakuumbedingungen ausgelegt und spezifiziert wurde. Vor der Prüfung ist zu kontrollieren, ob die Kesselkonfiguration korrekt ist, die Vakuumausrüstung und Manometer geeignet sind und das Personal kritische Flächen sicher überwachen kann. Das vorgeschriebene Vakuum wird gemäß der freigegebenen Prüfanweisung kontrolliert aufgebaut und für die festgelegte Dauer gehalten. Danach wird der Druck kontrolliert wiederhergestellt.
Die Inspektion sollte sich auf Wanddurchbiegungen, das Verhalten der Versteifungen, Verformungen an Deckel und Flanschen sowie auf bleibende Verformungen nach dem Druckausgleich konzentrieren. Eine bestandene Prüfung bestätigt die Einhaltung der festgelegten Prüfbedingung; sie belegt nicht automatisch die Eignung für ein stärkeres Vakuum oder eine andere Betriebskonfiguration.
Die Dichtheitsprüfung zielt auf unbeabsichtigte Durchtrittswege an druckbegrenzenden Schweißnähten, Verbindungen von Wellblechfeldern, Ventilanschlüssen, Flanschen, Deckeln und anderen Schnittstellen. Die Auswahl des Verfahrens hängt von der geforderten Empfindlichkeit, der Geometrie, den zugänglichen Oberflächen, dem Prüfmedium und dem Fertigungsstadium ab.
Ein kontrollierter innerer Gasdruck wird aufgebracht und eine zugelassene Lecksuchlösung auf zugängliche Verbindungsstellen aufgetragen. Blasenbildung kann auf austretendes Gas hinweisen. Das Verfahren eignet sich zur Lokalisierung vieler oberflächlicher Leckagen, kann jedoch Fehler außerhalb seiner Empfindlichkeitsgrenze oder nicht einsehbare Bereiche übersehen.
Wenn eine höhere Empfindlichkeit oder besondere Abnahmeanforderungen gelten, können ein Prüfgas und ein geeignetes Detektionsgerät eingesetzt werden. Geräteeinrichtung, Hintergrundkonzentration, Kalibrierung, Prüfgrenzen und Berichtseinheiten müssen in der Prüfanweisung festgelegt sein. Eine Prüfgasprüfung darf nicht als Nachweis eines bestimmten Leckraten-Grenzwerts dargestellt werden, sofern dieser Wert nicht tatsächlich gemessen und dokumentiert wurde.
Einige Projekte können eine Befüllung mit Flüssigkeit oder andere flüssigkeitsbasierte Kontrollen vorsehen. Dabei sind Aspekte wie Handhabung, Sauberkeit und Trocknung zu berücksichtigen. Die Eignung sollte deshalb mit dem Transformatorenhersteller abgestimmt werden. Das gewählte Verfahren sollte die anschließende Montage und Ölfüllung unterstützen und nicht gefährden.
Druckprüfung: Sie bestätigt das Verhalten unter positivem Innendruck und kann zugleich die Leckageprüfung unterstützen. Vakuumprüfung: Sie bestätigt das strukturelle Verhalten unter der festgelegten äußeren Druckbelastung. Dichtheitsprüfung: Sie bewertet die Öldichtheit mit einem definierten Nachweisverfahren und einer festgelegten Empfindlichkeit. Die drei Verfahren ergänzen sich; der freigegebene Prüf- und Inspektionsplan legt fest, welche Prüfungen für den jeweiligen Kessel erforderlich sind.
Die Sichtprüfung ist eine grundlegende Kontrolle des Schweißnahtprofils, oberflächlicher Unregelmäßigkeiten, der Ausführungsqualität und der Zugänglichkeit. Je nach Werkstoff, Nahtgeometrie und festgelegten Fehlerarten können zusätzliche zerstörungsfreie Prüfungen wie Eindringprüfung, Magnetpulverprüfung, Ultraschallprüfung oder Durchstrahlungsprüfung erforderlich sein. Kein einzelnes ZfP-Verfahren erkennt jede mögliche Unregelmäßigkeit.
Die Schweißnahtprüfung sollte mit freigegebenen Schweißanweisungen, gegebenenfalls erforderlichen Schweißerqualifikationen, Schweißnahtplänen und Reparaturaufzeichnungen verknüpft sein. Prüfumfang und Annahmekriterien müssen den geltenden Projektdokumenten und ausgewählten Normen folgen und dürfen nicht pauschal für jede Schweißnaht unterstellt werden.
Ein dichter Kessel kann dennoch ungeeignet sein, wenn seine Schnittstellen außerhalb der Toleranzen liegen. Die Maßprüfung kontrolliert Gesamtlänge, -breite und -höhe, die Ausrichtung von Deckel und Flanschen, Schnittstellen für Durchführungen und Kühler, Boden- und Befestigungspunkte, Hebe- und Abstützeinrichtungen sowie die Position von Ventilen und anderen Anschlüssen.
Bei Wellwandkesseln müssen auch die Geometrie und Gleichmäßigkeit der Paneele kontrolliert werden. Die Messungen sind anhand der freigegebenen Zeichnungen und dokumentierten Toleranzen durchzuführen. Nach dem Schweißen ist besondere Aufmerksamkeit erforderlich, da Wärmeeintrag und Schweißreihenfolge Verformungen verursachen können.
Prüfungen und wichtige Schweißnahtkontrollen werden üblicherweise geplant, bevor eine Beschichtung den Zugang zur Stahloberfläche verdeckt. Nach der Oberflächenvorbereitung können Sauberkeit und Oberflächenprofil gemäß der Beschichtungsspezifikation überprüft werden. Nach dem Lackauftrag kann die Prüfung das Erscheinungsbild, die Abdeckung, die Trockenschichtdicke und weitere vorgeschriebene Kontrollen umfassen.
Das erforderliche Beschichtungssystem hängt von den Umgebungsbedingungen und der Kundenspezifikation ab. Beschichtungsprüfungen ersetzen keine Struktur- oder Dichtheitsprüfungen; sie bestätigen eine eigenständige Schutzfunktion, die für den langfristigen Außeneinsatz erforderlich ist.
Bei Transformatorenkesselprojekten kann für transformatorbezogene Anforderungen auf die Normenreihe IEC 60076 sowie auf anwendbare Werkstoff-, Schweiß-, ZfP- und Beschichtungsnormen verwiesen werden. Die Relevanz einer Norm bedeutet jedoch nicht, dass jede Prüfung, jeder Druckwert oder jede Prüfdauer für alle Kessel universell vorgeschrieben ist. Der tatsächliche Prüfumfang muss durch Vertragsunterlagen, Zeichnungen, Kundenspezifikationen und freigegebene Verfahren festgelegt werden.
Vor der Prüfung sollten die Konstruktions- und Qualitätsteams die Prüfkonfiguration, das Prüfmedium, den Zielzustand, die Dauer, die Messausrüstung, zulässige Verformungen, das Dichtheits-Abnahmekriterium, Zeugenanforderungen, Sicherheitsmaßnahmen und das Dokumentationsformat abstimmen. Bei widersprüchlichen Anforderungen ist die Abweichung im formalen technischen Prüfprozess des Projekts zu klären.
Schweißnahtleckagen können durch Porosität, mangelnde Bindung, Risse oder andere Schweißnahtunregelmäßigkeiten entstehen. Flanschleckagen können auf Fehlausrichtung, Oberflächenschäden oder ungeeignete Dichtbedingungen zurückgehen. Vakuumverformungen können auf unzureichende Versteifungen, zu große unversteifte Bereiche oder eine falsche Prüfkonfiguration hinweisen. Maßabweichungen können durch Schneidfehler, Passungenauigkeiten oder Schweißverzug entstehen. Beschichtungsfehler können mit unzureichender Oberflächenvorbereitung, Verunreinigungen oder Applikationsbedingungen zusammenhängen.
Eine nicht bestandene Prüfung sollte einen dokumentierten Abweichungsprozess auslösen. Der Fehler wird lokalisiert, bewertet, mit einer freigegebenen Methode repariert und anschließend – soweit erforderlich – erneut geprüft. Wiederkehrende Fehler erfordern eine Ursachenanalyse und sollten nicht nur durch lokale Reparaturen behandelt werden.
Ein vollständiges Freigabedossier kann freigegebene Zeichnungen und Revisionen, Werkstoffzeugnisse, Schweißverfahrensaufzeichnungen, gegebenenfalls Personalqualifikationen, Schweißnahtpläne, ZfP-Berichte, Druck-/Vakuum-/Dichtheitsprüfprotokolle, Kalibrierinformationen, Maßprüfberichte, Beschichtungsberichte, abgeschlossene Abweichungsberichte und die endgültige Freigabe enthalten.
Rückverfolgbarkeit ist wichtig, weil sie den gelieferten Kessel mit den tatsächlich verwendeten Werkstoffen, Prozessen und Prüfungen verbindet. Der Umfang der Dokumentation sollte der Bestellung und dem vereinbarten Qualitätsplan entsprechen.
Prüfungen können keine bestimmte Lebensdauer garantieren, verringern jedoch die Wahrscheinlichkeit, dass vermeidbare Fertigungsfehler in den Einsatz gelangen. Sie liefern Transformatorenherstellern und Einkaufsteams außerdem objektive Nachweise dafür, dass ein Kessel vor dem Versand die festgelegten Abnahmeanforderungen erfüllt hat. Zuverlässige Ergebnisse setzen das Zusammenspiel solider Konstruktion, kontrollierter Fertigung, geeigneter Prüfverfahren und klarer Dokumentation voraus.
Bei der Bewertung eines Transformatorenkesselherstellers wie Akabe Energy sollten Käufer projektrelevante Nachweise anfordern: einen Muster-Prüf- und Inspektionsplan, anwendbare Prüfanweisungen, Berichtsformate, Dokumentation zur Schweißqualität, Kalibrierpraktiken und Beispiele für Rückverfolgbarkeitsaufzeichnungen. Der Lieferant sollte bestätigen, welche Prüfungen er selbst durchführt, welche ausgelagert werden und bei welchen Prüfungen eine Teilnahme des Kunden möglich ist. Projektspezifische Fähigkeiten und Zertifizierungen sollten direkt überprüft und nicht vorausgesetzt werden.
Für ein Angebot oder eine technische Abstimmung sollten Kesselzeichnungen, Transformatorleistung, Ölvolumen, erforderliche Überdruck- und Vakuumbedingungen, Dichtheits-Abnahmekriterien, Beschichtungsanforderungen und anwendbare Kundennormen bereitgestellt werden. Klare Eingaben ermöglichen dem Hersteller, sowohl die Fertigungs- als auch die Prüfanforderungen zu bewerten.
Was ist eine Transformatorenkessel-Prüfung?
Es handelt sich um die geplante Inspektion und Überprüfung der strukturellen Integrität, Öldichtheit, Abmessungen, Schweißqualität und festgelegten Oberflächenschutzmaßnahmen eines Transformatorenkessels vor der Abnahme.
Warum werden Transformatorenkessel einer Druckprüfung unterzogen?
Die Druckprüfung kontrolliert das Verhalten unter einem definierten positiven Innendruck und kann Leckagen oder unzulässige Verformungen sichtbar machen.
Welchen Zweck hat eine Vakuumprüfung des Transformatorenkessels?
Sie prüft, ob der Kessel dem festgelegten äußeren Differenzdruck – etwa bei einer Vakuum-Ölverarbeitung – ohne unzulässige Verformung standhalten kann.
Sind Druckprüfung und Dichtheitsprüfung dasselbe?
Nein. Eine Druckprüfung bewertet die Reaktion auf eine innere Belastung. Eine Dichtheitsprüfung sucht gezielt mit einem freigegebenen Nachweisverfahren nach unbeabsichtigten Leckagewegen.
Welches Dichtheitsprüfverfahren ist das beste?
Das geeignete Verfahren hängt von der geforderten Empfindlichkeit, der Kesselkonfiguration, der Zugänglichkeit, dem Prüfmedium und den Abnahmekriterien des Projekts ab.
Benötigen alle Transformatorenkessel denselben Prüfdruck?
Nein. Prüfwerte und Prüfdauern müssen aus der freigegebenen Konstruktion und den Projektanforderungen abgeleitet werden.
Welche Dokumente sollte ein Käufer anfordern?
Mindestens die in der Bestellung und im Qualitätsplan geforderten Unterlagen, gegebenenfalls einschließlich Prüfberichten, Inspektionsaufzeichnungen, Werkstoffrückverfolgbarkeit und Schweißdokumentation.
Die Prüfung von Transformatorenkesseln ist ein koordinierter Verifizierungsprozess und nicht nur eine abschließende Druckkontrolle. Überdruckprüfung, Vakuumprüfung, Lecksuche, Schweißnahtprüfung, Maßprüfung und Beschichtungsprüfung behandeln unterschiedliche Risiken. Werden diese Aktivitäten mit freigegebenen Konstruktionsvorgaben, sicheren Verfahren und rückverfolgbaren Aufzeichnungen verknüpft, können Transformatorenhersteller und Projektverantwortliche fundiertere Abnahmeentscheidungen treffen.
Besprechen Sie Ihre Anforderungen an Transformatorenkessel mit Akabe Energy. Teilen Sie Ihre freigegebenen Zeichnungen, technischen Spezifikationen und Inspektionserwartungen, um eine projektspezifische Bewertung von Fertigung und Qualität anzufordern.